
Центровка компрессоров
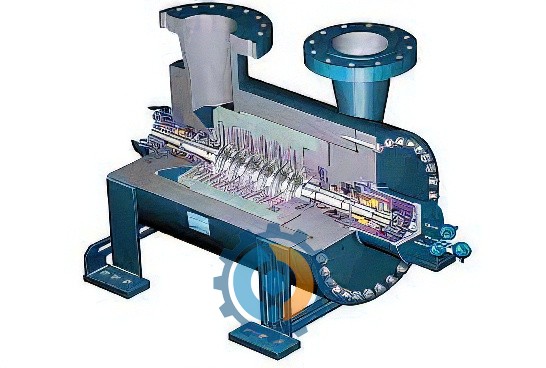
Центровка компрессоров. Консультация технического специалиста по подбору оборудования. Все для безопасного монтажа и демонтажа деталей индукционным нагревателем
Основным залогом длительной работы насосного промышленного оборудования и снижения затрат на его ремонт является своевременная его диагностика и центровка. Периодичность проведения подобных процедур определяется нормативными документами в соответствии с требованиями к той или иной группе критичности оборудования. Однако плановая проверка и центровка должны проводится на всём насосном оборудовании, вне зависимости от его критичности. Это позволит обеспечить непрерывный цикл производства и необходимый уровень безопасности работы самого оборудования.
Центровка валов компрессора и электродвигателя является тем необходимым минимумом, который выполняется при плановых работах, однако такая процедура может проводиться и внепланово по требованию главного механика цеха или всего предприятия.
Центровка валов компрессора и электродвигателя проводится только после проведения необходимых предварительных работ, исключающих возможные внешние помехи и причины возникновения признаков расцентровки валов. Это обязательный осмотр муфтовых соединений, трубной обвязки. Осмотру подвергаются также станина, корпус, фундамент, болты и лапы. Затем проверяются центровочные прокладки и свободный конец вала (на предмет биения) если это возможно, выверяются тепловые расширения.
Только после всех описанных предварительных операций проводится непосредственно центровка валов компрессора и электродвигателя, которая начинается с измерения несоосности. Для этого определяют основную (стационарную) и подвижную машины. Далее проводят замеры между измерительными модулями, устанавливающимися в разных точках. Это могут быть центр муфты, центры крепёжных болтов, центры лап и т.д.
Измерительные модули устанавливаются в различных положениях (3-4) по часовому методу. А сами замеры производят при проворачивании вала. В каждом положении фиксируется показатель несоосности. Если измерения проводятся лазерным оборудованием, то оно само определяет угол поворота вала. Такие приборы дают возможность проводить измерения не только классическим часовым методом, но и методом усечённого угла (не менее 30°).
После проведения замеров и выявления показателей несоосности производится корректировка положения насосно-компрессорного оборудования (его частей) до достижения необходимых результатов. Выравнивание агрегата производится небольшими аккуратными движениями без применения больших усилий (ударов) во избежание ещё большей расцентровки.
Корректировка производится в двух направлениях: вертикальная и горизонтальная. Для вертикальной положение измерительных модулей ставится на 12 часов, в для горизонтальной на 3 и 9. Для проведения корректировки положения используются отжимные болты и гидравлические домкраты. Корректировка проводится до получения необходимых значений отклонения соосности.


